
 Автор:
Процесс монтажа головки блока цилиндров на агрегат 1SZ требует внимательности и точности. Этот элемент играет ключевую роль в обеспечении герметичности и правильной работы системы. Перед началом работ важно подготовить все необходимые инструменты и детали, включая прокладки и болты, которые должны соответствовать спецификациям производителя.
Перед тем как приступить к замене, рекомендуется тщательно очистить поверхность блока от старых прокладок и загрязнений. Это обеспечит надежное прилегание новой прокладки и предотвратит утечки. Используйте специальные средства для удаления остатков герметика и грязи, чтобы подготовить рабочую зону.
При установке головки необходимо следовать порядку затяжки болтов, указанному в технической документации. Неправильная последовательность или недостаточный момент затяжки могут привести к деформации или повреждению. Рекомендуется использовать динамометрический ключ для достижения точных значений, что обеспечит долговечность соединения.
После завершения монтажа стоит проверить систему на наличие утечек и убедиться в правильной работе всех компонентов. Регулярный контроль состояния и своевременное обслуживание помогут избежать серьезных поломок и продлить срок службы агрегата.
Установка гбц двигателя 1 sz
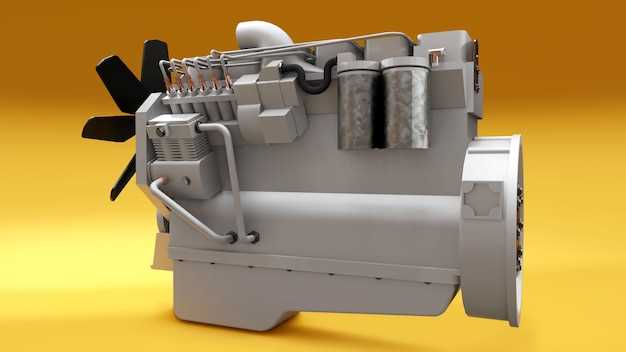
Перед началом монтажа блока цилиндров необходимо убедиться в чистоте поверхности опорных плоскостей и отсутствии деформаций в корпусе блока. Проверьте посадочные места под втулки и шатунные стенки на наличие износа или повреждений. Для герметичного соединения требуется использовать новую прокладку высокого качества, подготовленную согласно техническим требованиям производителя.
При монтаже важно точно соблюсти последовательность сбора: сначала установка на catalytic корпус, затем фиксация за счет болтов с правильным моментом затяжки, указанных в сервисной документации. Использование моментного ключа обеспечит равномерное распределение нагрузки и исключит возможность деформации губчатых элементов конструкций.
Особое внимание уделите правильной установке направляющих и регулировке зазоров клапанного механизма. Для этого используйте установочные метки, нанесенные на распредвале и корпусе. После окончательной сборки рекомендуется провести проверку компрессии и контроль за правильностью работы клапанов, чтобы избежать пропуска горючей смеси и обеспечить стабильную работу системы.
Перед окончательной фиксацией крышки головки блока убедитесь в герметичности системы охлаждения и смазке опытным образом подготовленных поверхностей для предотвращения появления микротрещин при эксплуатации. После завершения монтажа рекомендуется провести пробный запуск и контроль температуры и показателей давления, чтобы удостовериться в правильности выполненных работ.
Подготовительный этап и снятие старой ГБЦ
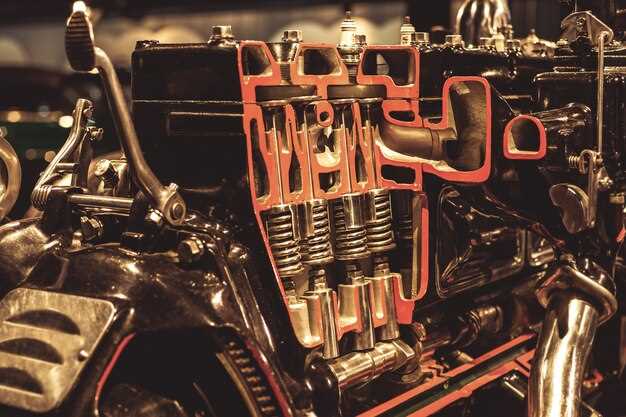
Перед началом работы необходимо подготовить рабочее место. Убедитесь, что у вас есть все необходимые инструменты: набор ключей, отвертки, динамометрический ключ, а также контейнеры для хранения мелких деталей. Очистите поверхность, на которой будете работать, чтобы избежать загрязнения компонентов.
Сначала отключите аккумулятор, чтобы предотвратить случайное замыкание. Затем слейте охлаждающую жидкость и масло, чтобы избежать их утечек во время демонтажа. Убедитесь, что двигатель остыл, прежде чем продолжать.
Снимите все элементы, которые могут мешать доступу к головке блока. Это включает в себя впускной и выпускной коллекторы, систему зажигания и другие компоненты, которые могут быть установлены сверху. Обязательно пометьте провода и шланги, чтобы упростить сборку.
После этого открутите болты, крепящие головку к блоку. Следуйте порядку, указанному в руководстве по ремонту, чтобы избежать деформации. Используйте динамометрический ключ для правильного затяжки при установке новой детали.
Когда все болты будут сняты, аккуратно поднимите головку. Если она прилипла, используйте легкие удары по краям, чтобы освободить ее. Будьте осторожны, чтобы не повредить прокладку или поверхности блока и головки.
Проверьте состояние снятой детали на наличие трещин или других повреждений. Это поможет определить, требуется ли замена или ремонт. Подготовьте поверхность блока к установке новой головки, очистив ее от остатков старой прокладки и загрязнений.
Инструменты и материалы, необходимые для работы
Для выполнения задачи по замене головки блока цилиндров потребуется набор специализированных инструментов и материалов. Важно заранее подготовить все необходимое, чтобы избежать задержек в процессе.
Инструменты:
- Набор ключей и головок: рекомендуется использовать как метрические, так и дюймовые размеры для удобства работы с различными крепежами.
- Динамометрический ключ: необходим для точной затяжки болтов, что предотвращает повреждение резьбы и обеспечивает надежное соединение.
- Отвертки: плоские и крестовые, различных размеров для работы с крепежом и элементами системы.
- Торцевые головки: для доступа к труднодоступным местам, особенно в ограниченных пространствах.
- Плоскогубцы и кусачки: пригодятся для работы с хомутами и проводами.
- Ключ для масляного фильтра: поможет в замене фильтра, если это необходимо.
- Набор для снятия и установки прокладок: специальные инструменты облегчают процесс работы с прокладками.
Материалы:
- Новая прокладка головки блока: выбирайте качественные материалы, такие как многослойные прокладки, которые обеспечивают надежное уплотнение.
- Герметик: для мест соединения, где требуется дополнительная защита от утечек.
- Масло: новое моторное масло для заливки после завершения работы.
- Охлаждающая жидкость: замена жидкости необходима для поддержания оптимальной температуры работы.
- Чистящие средства: для удаления старого герметика и загрязнений с поверхностей.
Подготовка всех этих инструментов и материалов значительно упростит процесс и повысит качество выполненной работы. Убедитесь, что все элементы находятся в исправном состоянии перед началом. Это позволит избежать непредвиденных ситуаций и ускорит выполнение задачи.
Демонтаж старой головки блока цилиндров
Перед началом демонтажа необходимо подготовить рабочее место и инструменты. Убедитесь, что у вас есть набор ключей, отверток, динамометрический ключ и другие необходимые инструменты.
Следуйте этим шагам для успешного снятия головки блока:
- Отключите аккумулятор, чтобы избежать короткого замыкания.
- Слейте охлаждающую жидкость из системы. Для этого откройте кран радиатора и дайте жидкости стечь в подготовленную емкость.
- Снимите впускной и выпускной коллекторы. Для этого открутите болты, крепящие коллекторы к головке, и аккуратно извлеките их.
- Отсоедините все необходимые датчики и провода, которые могут мешать снятию. Обязательно запомните или пометьте, где что было подключено.
- Снимите крышку клапанов, открутив болты, и уберите ее в сторону.
- Открутите болты крепления головки. Обычно они расположены в определенном порядке, поэтому следуйте рекомендациям производителя. Используйте динамометрический ключ для правильного момента затяжки.
- Аккуратно поднимите головку блока. Если она не поддается, проверьте, не остались ли болты или другие крепления.
После снятия головки проверьте ее на наличие повреждений, трещин или деформаций. Это поможет определить, требуется ли ремонт или замена.
Храните все детали в чистом и безопасном месте, чтобы избежать потери мелких элементов. Подготовьте место для установки новой головки, очистив поверхность блока от старых прокладок и загрязнений.
Осмотр и подготовка блока двигателя к установке новой ГБЦ
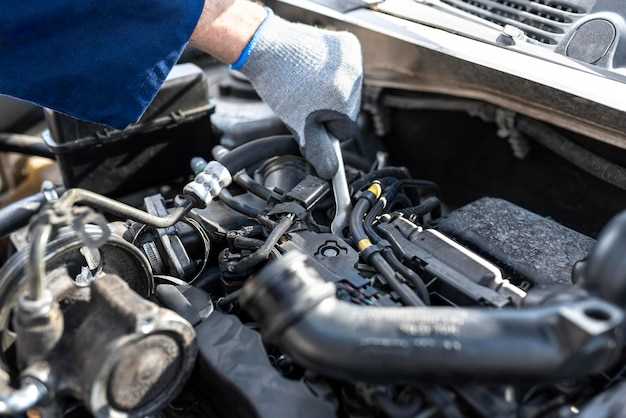
Перед началом работы необходимо тщательно провести визуальный осмотр поверхности блока. Проверяйте наличие деформаций, трещин и коррозийных изменений, особенно в зоне головки цилиндров и цилиндрового блока. Используйте металлический щуп или шаблон для определения наличия излишних зазоров или искривлений.
Особое внимание уделите состоянию посадочных поверхностей под прокладку. Поверхности должны быть идеально ровными, без бугорков, царапин и остатков старых уплотнительных материалов. При выявлении дефектов поверхность необходимо зачистить с помощью шлифовальной машины или вручную наждачной бумагой с зернистостью не ниже 400, устраняя выступы и наплывы.
Проверьте состояние водойканий и каналов охлаждения. Очистите их от засорений и коррозийных отложений, чтобы обеспечить эффективный теплообмен. Используйте мягкие проволочные щетки, специальные щупы и промывочные растворы для удаления грязи и отложений.
Обнаруженные трещины или сколы требуют устранения специалистами или замены блока. Малейшее повреждение в области посадочного места может привести к неправильной герметичности или повышенному износу в дальнейшем.
Затем выполните измерения цилиндров и поршней для определения износа: измерьте диаметр в нескольких точках, сравните со спецификациями производителя. При необходимости проведите правку или замените поврежденные детали.
Проверьте состояние уплотнительных и крепежных элементов. Убедитесь в исправности резиновых прокладок, сальников и шпилек. Проведите их замену при необходимости, чтобы исключить утечки и обеспечить надежную фиксацию новой сборки.
Перед монтажом обработайте поверхности специальными чистящими составами, удаляющими масло, маслоотталкивающие вещества и остатки старых герметиков. При необходимости нанесите тонкий слой герметика согласно рекомендациям производителя.
После завершения всех подготовительных операций выполните окончательный осмотр для подтверждения отсутствия повреждений и полноты очистки. Это обеспечит оптимальные условия для правильного прилегания новых деталей и длительной эксплуатации после сборки.
Диагностика состояния прокладки и поверхности блока
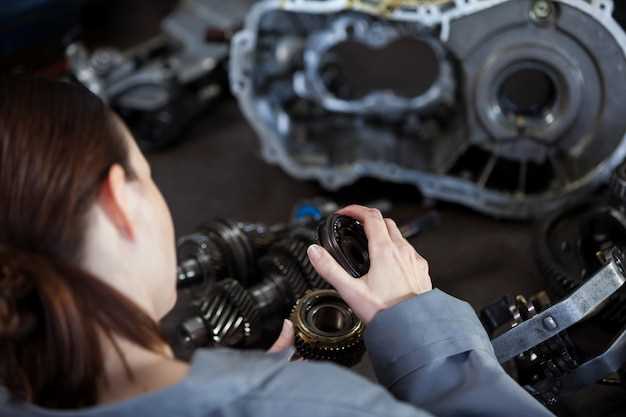
Первым шагом является визуальный осмотр. Необходимо проверить наличие трещин, порезов или других повреждений на прокладке. Также стоит обратить внимание на следы масла или охлаждающей жидкости, которые могут указывать на утечки. Если прокладка имеет неравномерные следы износа, это может свидетельствовать о неправильной установке или перегреве.
Следующий этап – проверка поверхности блока. Она должна быть ровной и чистой. Для этого можно использовать специальный инструмент, например, линейку или штангенциркуль. Неровности на поверхности могут привести к плохому прилеганию прокладки и, как следствие, к утечкам. Рекомендуется измерять высоту выступов и впадин, чтобы убедиться в их допустимых пределах.
| Проблема | Возможные причины | Решение |
|---|---|---|
| Трещины на прокладке | Перегрев, неправильная установка | Замена прокладки, проверка системы охлаждения |
| Неровности на поверхности блока | Износ, коррозия | Шлифовка поверхности, замена блока |
| Утечки жидкости | Повреждение прокладки, неправильная установка | Проверка и замена прокладки, повторная установка |
Для более точной диагностики можно использовать специальные жидкости для проверки герметичности. Они помогут выявить утечки, которые не видны при визуальном осмотре. Также стоит учитывать, что некоторые повреждения могут проявляться только при работе агрегата, поэтому тестирование в условиях эксплуатации также является важным этапом.
Регулярная проверка состояния прокладки и поверхности блока позволит избежать серьезных поломок и продлить срок службы силового агрегата. Не стоит пренебрегать этим процессом, так как он напрямую влияет на производительность и надежность работы системы.
Процесс установки и правильная регулировка ГБЦ 1 sz
Перед началом монтажных работ убедитесь в чистоте поверхностей посадки блока и крышки цилиндров. Поверхности должны быть свободны от окиси, остатков старого герметика и загрязнений. Используйте мягкую щетку и очиститель на основе растворителя для достижения максимальной чистоты.
Для фиксации головки применяются специальные шпильки или болты с моментом затяжки, соответствующим рекомендациям производителя. Обратите внимание, что все крепежные элементы должны быть новым и соответствовать требуемым характеристикам. Перед закручиванием проверьте наличие всех резьбовых отверстий и их исправность.
При установке важно следовать последовательности затяжки крепежа, которая описана в сервисной документации. Обычно применяют схему последовательных шагов, начиная с центральных болтов и обыскивая наклонными движениями к внешним, чтобы добиться равномерной посадки. Используйте динамометрический ключ с заданным моментом, указанным в техническом описании.
После окончательной фиксации рекомендуется провести натяжение посредством повторного прохода по схеме. В случае необходимости, применяйте антикоррозийное покрытие резьбовых соединений, чтобы избежать ослабления со временем.
Регулировка клапанных зазоров – важнейший этап, напрямую влияющий на рабочие параметры силовой установки. Перед настройкой нагрейте двигатель до рабочей температуры и проверьте состояние распредвала и приводных механизмов.
- Используйте щупы с установленными толщинами, соответствующими рабочим зазорам по спецификациям производителя. Для двигателя 1 sz обычно допустимый клапановой зазор в холодном состоянии – от 0,15 до 0,20 мм.
- Обеспечьте равномерность зазоров на всех клапанах, вращая распредвал вручную или с помощью специальных приспособлений для фиксации.
- Убедитесь, что фиксирующие шайбы или шпенги правильно расположены и не допущены перекосы.
После настройки зазоров рекомендуется запустить силовой агрегат и дать ему прогреться до рабочей температуры. Проверяйте отсутствие утечек, шумов и вибраций. В случае отклонений используйте повторную регулировку или, при необходимости, замену изношенных элементов.
Укладка прокладки и закрепление ГБЦ
Перед началом монтажа металлической крышки цилиндров необходимо проверить чистоту поверхностей блока и плиты. Оно должно быть свободным от нагара, масла и старых уплотнительных материалов. Используйте мягкую щетку и обезжиривающий состав, чтобы устранить загрязнения.
Прокладку укладывают строго по ориентационным меткам или пазам, предусмотренным производителем. Обратить внимание на правильное расположение направляющих отверстий и согласование с отметками на поверхности блока и крышки.
При размещении изделия на место, исключите смещение или перекос. Для этого, рекомендуется предварительно согнуть или зафиксировать её на поверхности за счет специальных направляющих или фиксаторов, если они предусмотрены конструкцией.
Закрепление осуществляется с помощью набора болтов или шпилек, которые необходимо затягивать последовательным методом. Начинайте с центральных элементов и постепенно переходите к внешним, чтобы равномерно распределить давление.
- Используйте моментный ключ с точным калибровкой, опираясь на рекомендации производителя по затяжке.
- Последовательность затяжных операций: для резьбовых соединений применяйте строгие параметры крутящего момента, избегая чрезмерного усилия, которое может деформировать прокладку.
- Для обеспечения равномерного сжатия прокладки применяйте последовательное затяжку по диагональной схеме, чтобы избежать неправильной посадки.
Когда все болты зафиксированы, произведите финальную проверку крутящего момента, повторяя затяжку по диагонали для предотвращения смещения элементов. После этого рекомендуется оставить конструкцию на некоторое время для стабилизации давления.
Последовательность затяжки болтов
При закреплении головки блока цилиндров важно придерживаться строгой схемы затяжки для предотвращения деформации и обеспечения равномерного уплотнения. Начинайте с центральных болтов и постепенно переходите к внешним, двигаясь по диагональной схеме. Обычно рекомендуется выполнить три прогрессивных этапа затяжки.
На первом этапе для большинства двигателей сжатие болтов выполняется с моментом, указанным в технической документации, с помощью динамометрического ключа. Второй этап предполагает увеличение усилия на 30-50% от первоначального значения, что позволяет уже устранить микрорелаксацию соединений.
Финальный этап включает затяжку каждого болта с полным рекомендованным моментом, при этом ключ необходимо плавно и равномерно вращать, избегая чрезмерных усилий. После завершения всех этапов рекомендуется повторить всю процедуру еще раз, чтобы исключить возможность смещения деталей.
Особое внимание уделяется последовательности затяжки: следуйте указанной в технической документации, обычно она выглядит как крест-накрест или диагональный порядок. Нарушение последовательности может привести к неравномерной нагрузке и повреждению поверхности примыкания.
После окончательной затяжки рекомендуется провести контрольный дподсчет момента с помощью датчика и зафиксировать его для дальнейшей эксплуатации. В некоторых случаях допускается использование специальных меток или меток контроля для подтверждения правильной затяжки.
Настройка зазоров клапанов и установка компонентов
При выполнении сборки силового агрегата необходимо тщательно регулировать зазоры между выпускными и впускными клапанами. Точные параметры зависят от спецификаций производителя для конкретной модели мотора 1SZ-FE. Обычно рекомендуемые зазоры составляют 0,10-0,20 мм для впускных и 0,20-0,25 мм для выпускных клапанов.
Проверка зазоров осуществляется путем измерения зазора с помощью щупа при закрытом механизме клапана. Перед началом регулировки снимается головка блока с двигателя, чтобы обеспечить полноценный доступ к распределителю и элементам клапанного механизма. Важно соблюдать последовательность: сначала проверить клапана на стороне впуска, затем – на стороне выпуска.
При необходимости корректировки зазора следует аккуратно открутить клапанную пружину, снять направляющую и установить щуп нужной толщины. При малых отклонениях допускается корректировать зазор путем изменения положения распорных шайб или регулировочных винтов, если таковые предусмотрены конструкцией. После завершения измерений и регулировки все элементы собираются в обратной последовательности, следя за правильным затягиванием крепежных деталей.
Для предотвращения попадания мусора и загрязнений в кулачки распредвала используют специальные мундштуки и защитные крышки. Перед окончательной сборкой рекомендуется провести контрольные проверки зазоров с помощью измерительных инструментов и убедиться в отсутствии перекосов или перекосов в расположении элементов.
| Элемент | Рекомендуемый параметр зазора, мм | Инструменты для регулировки | Ключевые моменты |
|---|---|---|---|
| Впускные клапаны | 0,10–0,20 | щупы, отвертки | Нейтральное положение распределителя |
| Выпускные клапаны | 0,20–0,25 | щупы, торкнутые гаечные ключи | Проверка после прогрева двигателя |
| Цилиндро-поршневые соединения | по рекомендации производителя | микрометр, щупы | Обеспечить отсутствие зазора при монтаже |
Проверка герметичности и тестовое запуск двигателя
Перед запуском двигателя после проведения сборочных работ необходимо выполнить проверку герметичности системы. Для этого используют компрессор с регулятором давления, который подключают к масляному или сливному отверстию для теста. В течение 10–15 минут создают давление в системе, которое должно оставаться стабильно без снижения более чем на 0,1–0,2 бар. При обнаружении утечек через прокладки, сливные отверстия или уплотнения рекомендуется устранить дефекты и повторить проверку.
Обязателен осмотр всех соединений, креплений и уплотнительных элементов. Особое внимание уделяют состоянию клапанных уплотнений, прокладок головки блока, а также трубопроводам омывателей и систем охлаждения. Использование мыльной пены или специальных жидкостей для обнаружения мелких протечек поможет выявить скрытые утечки. После устранения всех дефектов повторяют тест на герметичность.
Перед запуском выполняется предпусковая проверка: проверяют уровень масла и охлаждающей жидкости, а также отсутствие излишнего нагара или повреждений на поверхностях. При подготовке к запуску устанавливают свечи зажигания или топливные системы в исходное положение, согласно инструкции производителя. Не допускайте запуска без предварительных проверок, поскольку это может привести к повреждению внутренней части механизма.
Для пробного запуска используют ручной или электрический стартер, следя за уровнем вибрации и звукорядом. Начинают запуск с кратковременного холостого хода, контролируя работу системы смазки и охлаждения. В течение первых минут работы обращают особое внимание на показатели давления масла, температуры охлаждающей жидкости и особенности работы вентиляционной системы.
Если есть признаки неисправностей: посторонний шум, снижение давления смазки или перегрев – двигатель выключают, причины устраняют, а затем повторяют тестовые мероприятия. Только после успешной проверки герметичности и стабильной работы всех систем происходит окончательный запуск для дальнейшего тестирования.


