
 Автор:
Качественная окраска металлических элементов транспортных средств требует строгого соблюдения технологических этапов, основанных на автоматизированных линиях и современных стандартах. В производственных цехах применяются высокоэффективные системы подготовки поверхности, включающие механическую обработку и ультразвуковую очистку для снятия микро-неровностей и остатков оксидов.
На этапах нанесения лакокрасочного покрытия используют автоматизированные фундировании и нанесения слоёв, что обеспечивает однородность толщины и хорошую адгезию краски к базовой поверхности. Важным параметром является контроль температуры и влажности в камере покраски, строго регламентированный технологическими регламентами, что способствует сохранению равномерности окраса и исключению дефектов.
Особое значение придается качеству используемых материалов: сегодня на линии применяются экологичные краски с низким уровнем летучих соединений, что отвечает современным требованиям к безопасности и экологической ответственности. После завершения окраски несколько этапов полимеризации и отверждения позволяют добиться максимальной стойкости покрытия к воздействиям окружающей среды и механическим нагрузкам.
Оптимизация технологических потоков и автоматизация контрольных процедур превращают процесс окраски в целенаправленную и стандартизированную операцию, результатом которой становится покрытие, способное выдержать длительные эксплуатационные нагрузки без потери эстетических и защитных свойств.
Технологические этапы покраски
Подготовительный этап включает тщательную очистку поверхности от грязи, пыли и остатков старого покрытия. Используются механические методы: шлифовка, обработка дисками и химические составы для снятия старых слоёв. Важно обеспечить равномерное удаление коррозии и дефектов, чтобы создать гладкую основу для окрашивания.
Обезжиривание и мойка препятствуют появлению пузырей и отслаивания. Для этого применяются специально разработанные средства, позволяющие устранить гидрофобные и масляные загрязнения. После обработки поверхность протирается тканями без ворса и высушивается до полной сухости.
Грунтовка служит связующим звеном между основанием и последующими слоями. Для достижения оптимальной адгезии используют грунты с высоким проникновением, учитывая тип материала основания. Обработку проводят при помощи распылителя, равномерно распределяя состав. После нанесения грунтового слоя поверхность входит в стадию сушки с соблюдением температурных требований – обычно 15-25°C и влажности не выше 60%.
Шлифовка грунта выполняется для сглаживания неровностей и обеспечения гладкой поверхности. Используются мягкие шлифовальные круги или губки с мелкой зернистостью, после чего проводится повторное обезжиривание. Этот этап критичен для получения ровного финального слоя.
Нанесение базового слоя – основной цвет наносится тонкими, равномерными слоями в несколько этапов. Распылитель должен быть настроен на оптимальное давление, а температура в камере – в пределах 20-25°C. Каждое покрытие сушится в соответствии с рекомендациями производителя краски, что обеспечивает стабильную цветовую насыщенность и глубину оттенка.
Финишное покрытие предусматривает нанесение прозрачных слоёв, защищающих базу от механических повреждений и ультрафиолетового излучения. Время высыхания и полировка устанавливаются в зависимости от типа используемой эпоксидной пропитки и ламинирующего состава.
Формирование блестящего слоя достигается с помощью специальных полировальных паст и мазков. В процессе используют мягкие фаски и полировочные диски, что обеспечивает однородность блика без разрушения верхнего слоя. Затем проводится контроль итогового результата с использованием измерительных приборов для проверки равномерности покрытия и толщины.
Подготовка поверхности кузова
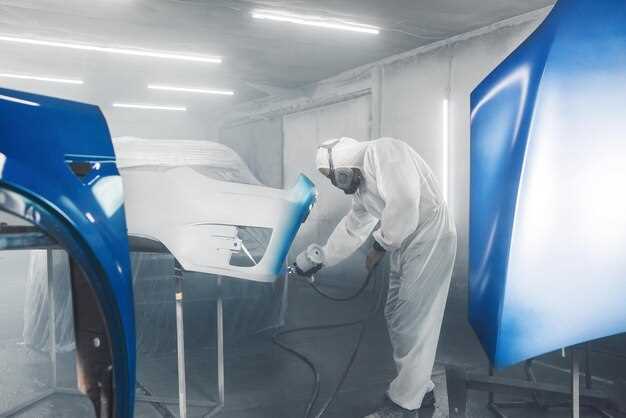
Перед нанесением защитного слоя необходимо тщательно подготовить поверхность кузова. Этот процесс включает несколько ключевых этапов, каждый из которых влияет на конечный результат.
- Очистка: Удалите загрязнения, такие как пыль, грязь и остатки старого покрытия. Используйте специальные моющие средства, которые не повредят металл.
- Шлифовка: Обработайте поверхность шлифовальной бумагой с зернистостью 400-600. Это поможет создать шероховатую текстуру, обеспечивающую лучшее сцепление нового слоя с кузовом.
- Удаление ржавчины: Если обнаружены коррозионные участки, их следует обработать. Используйте специальные средства для удаления ржавчины или механические инструменты, такие как щетки и шлифовальные машины.
- Грунтовка: Нанесите грунтовку, которая защитит металл от коррозии и улучшит адгезию. Выбирайте грунтовку, соответствующую типу покрытия, которое будет нанесено впоследствии.
- Сушка: Дайте грунтовке полностью высохнуть. Время сушки зависит от типа используемого материала и условий окружающей среды.
Каждый из этих этапов требует внимательности и аккуратности. Пропуск одного из них может привести к ухудшению качества конечного результата, поэтому важно следовать рекомендациям и использовать качественные материалы.
Нанесение грунтовки
Грунтовка служит важным этапом в подготовке поверхности к финишному покрытию. Она обеспечивает адгезию между металлом и лакокрасочным слоем, а также защищает от коррозии. Для достижения наилучших результатов необходимо учитывать несколько факторов.
Перед нанесением грунтовки поверхность должна быть тщательно очищена от загрязнений, ржавчины и старого покрытия. Используйте абразивные материалы или химические средства для удаления нежелательных остатков. После очистки рекомендуется обработать поверхность специальным обезжиривателем.
Выбор грунтовки зависит от типа материала. Для стальных деталей подойдут эпоксидные или акриловые составы, а для алюминия – специальные грунты, предотвращающие окисление. Наносить грунтовку следует в несколько слоев, обеспечивая равномерное покрытие. Каждый слой должен высыхать согласно рекомендациям производителя.
Оптимальная температура для работы с грунтовкой составляет от 15 до 25 градусов Цельсия. Влажность воздуха не должна превышать 70%. Эти условия способствуют правильному высыханию и сцеплению слоев.
При нанесении грунтовки используйте пульверизатор или кисть, в зависимости от доступности и предпочтений. Пульверизатор обеспечивает более равномерное покрытие, однако требует навыков для правильной настройки. Кисть подходит для труднодоступных мест, но может оставить следы.
После завершения процесса нанесения грунтовки дайте поверхности полностью высохнуть перед переходом к следующему этапу. Это обеспечит надежное сцепление и долговечность финишного покрытия.
Процесс покраски
На первом этапе подготовки поверхности необходимо тщательно очистить кузов от загрязнений, ржавчины и старого покрытия. Для этого применяются специальные моющие средства и абразивные материалы. Важно обеспечить идеальную гладкость, чтобы последующий слой лег ровно.
Следующий шаг включает нанесение грунтовки. Этот слой обеспечивает адгезию между металлом и краской, а также защищает от коррозии. Грунтовка должна быть равномерно распределена, что достигается с помощью распылителей, обеспечивающих оптимальное покрытие.
После высыхания грунтовки начинается этап окрашивания. Используются высококачественные лакокрасочные материалы, которые обеспечивают долговечность и стойкость к внешним воздействиям. Нанесение происходит в несколько слоев, каждый из которых должен полностью высохнуть перед нанесением следующего. Это позволяет избежать потеков и неровностей.
Завершающим этапом является нанесение защитного лака. Он придаёт блеск и защищает цвет от выгорания и механических повреждений. Лак также наносится в несколько слоев, что обеспечивает максимальную защиту и долговечность покрытия.
Контроль качества на каждом этапе процесса является обязательным. Специальные инспекторы проверяют равномерность нанесения, отсутствие дефектов и соответствие цвету. Это гарантирует, что конечный продукт будет соответствовать высоким стандартам.
Сушка и полировка
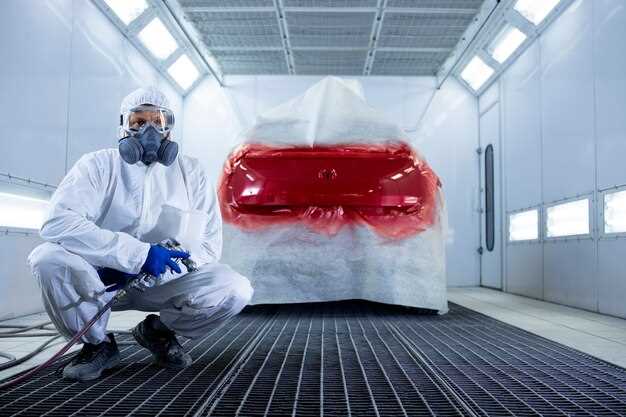
Время сушки зависит от типа используемого материала. Например, акриловые составы сохнут быстрее, чем полиуретановые. Рекомендуется проводить сушки в несколько этапов, чтобы обеспечить равномерное высыхание и избежать появления трещин.
После завершения сушки следует переходить к полировке. Этот процесс позволяет устранить мелкие дефекты и придать поверхности блеск. Для полировки используются специальные пасты и полировальные машины. Важно выбирать пасту в зависимости от состояния покрытия: для свеженанесенных слоев подойдут более мягкие составы, а для старых – более абразивные.
Рекомендуется проводить полировку в два этапа: сначала грубой пастой для удаления неровностей, затем финишной для достижения идеального блеска. Полировка должна выполняться при низких оборотах, чтобы избежать перегрева и повреждения покрытия.
| Этап | Рекомендации |
|---|---|
| Сушка | Температура 60-80°C, время зависит от материала |
| Полировка | Два этапа: грубая и финишная пасты, низкие обороты |
Следуя этим рекомендациям, можно добиться высокого качества поверхности, что значительно повысит эстетические характеристики и долговечность покрытия.
Оборудование и материалы
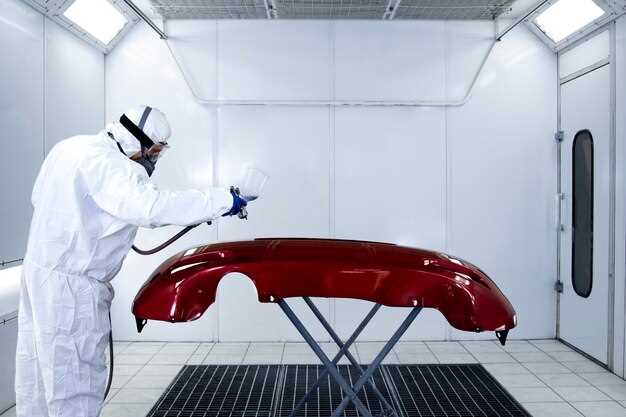
- Кабины для окраски: Эти помещения оборудованы системами фильтрации и вентиляции, что позволяет минимизировать попадание пыли и загрязнений. Важно, чтобы температура и влажность в кабине были контролируемыми для достижения оптимальных результатов.
- Пистолеты для распыления: Современные устройства, такие как пневматические и электрические пистолеты, обеспечивают равномерное распределение краски. Рекомендуется использовать модели с регулируемым давлением для точной настройки потока материала.
- Системы подготовки поверхности: Перед нанесением покрытия необходимо тщательно подготовить поверхность. Для этого используются шлифовальные машины, пескоструйные установки и химические очистители. Эти инструменты помогают удалить старое покрытие и обеспечить адгезию нового слоя.
- Краски и лаки: Выбор материалов зависит от типа поверхности и желаемого результата. Важно использовать качественные составы, которые обеспечивают долговечность и стойкость к внешним воздействиям. Рекомендуются акриловые и полиуретановые краски, которые обладают хорошими защитными свойствами.
- Сушильные установки: Для ускорения процесса высыхания применяются инфракрасные и конвекционные сушилки. Они помогают сократить время ожидания между этапами нанесения и обеспечивают равномерное высыхание.
Правильный выбор оборудования и материалов напрямую влияет на качество конечного продукта. Рекомендуется регулярно проводить техническое обслуживание и обновление инструментов для поддержания их работоспособности и эффективности.
Типы красок и их характеристики
Существует несколько основных типов покрытий, используемых для защиты и декорирования транспортных средств. Каждый из них имеет свои уникальные свойства и области применения.
Акриловые краски отличаются высокой стойкостью к ультрафиолетовому излучению и механическим повреждениям. Они быстро сохнут и легко наносятся, что делает их популярными среди производителей. Однако акриловые составы могут быть менее устойчивыми к химическим веществам.
Эпоксидные краски обеспечивают отличную защиту от коррозии и химических воздействий. Эти составы часто используются в условиях, где требуется высокая прочность и долговечность. Эпоксидные краски требуют тщательной подготовки поверхности и могут иметь длительное время высыхания.
Полиуретановые краски известны своей высокой прочностью и устойчивостью к механическим повреждениям. Они образуют прочное покрытие, которое сохраняет блеск на протяжении длительного времени. Полиуретановые составы также обладают хорошей стойкостью к химическим веществам, что делает их идеальными для использования в сложных условиях.
Металлические краски содержат металлические пигменты, что придаёт им характерный блеск и глубину цвета. Эти составы часто используются для создания эффектов, таких как перламутровый или металлик. Однако они могут быть более чувствительными к повреждениям и требуют особого ухода.
Латексные краски на водной основе являются экологически чистыми и легко наносятся. Они быстро сохнут и имеют низкий уровень токсичности. Латексные составы хорошо подходят для внутренней отделки, но могут быть менее устойчивыми к внешним воздействиям.
При выборе типа покрытия важно учитывать условия эксплуатации, желаемый внешний вид и требования к долговечности. Правильный выбор краски обеспечит не только эстетический вид, но и защиту от внешних факторов.
Используемые технологии нанесения
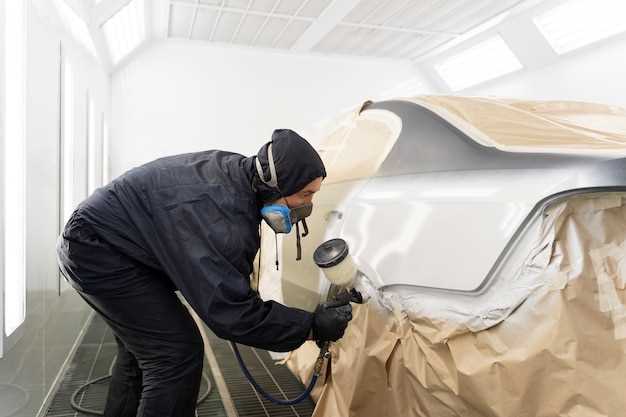
Для достижения высокого качества покрытия применяют современные методы распыления с использованием автоматических установок. Среди них популярна пневматическая покрасочная камера, где под давлением подается грунтовка, цветная краска и лак. Такой подход обеспечивает равномерное нанесение слоев с минимальным распылением и отходами материала.
Один из ключевых процессов – использование роботизированных систем, управляемых программным обеспечением. Они позволяют точно контролировать толщину каждого слоя, повторяемость результата и сокращают время обработки. В большинстве случаев применяют многоосевые роботы с окрашивающими насадками типа ‘кастом’ или ‘мелкодисперсные распылители’.
Техника струйного напыления включает пульверизационные пистолеты, работающие по методу ‘компрессор – распылитель’. Для обеспечения однородного нанесения используют системы подачи под высоким давлением, что снижает образование капель и дефектов покрытия. Этот метод подходит для обработки крупных поверхностей и позволяет быстро достигать требуемых слоёв.
Глубинное моделирование толщины слоя выполняется с помощью автоматических датчиков, что обеспечивает минимальные отклонения и стабильность качества. В некоторых случаях используют мокрое нанесение с последующей полировкой, что позволяет придать поверхности гладкость и блеск без переходных границ между слоями.
Особое внимание уделяется предварительной обработке: применение кислотных или щелочных растворов, механической шлифовки и промывки перед нанесением красителя. Осуществляется контроль влажности и температуры внутри камеры для обеспечения адгезии и стойкости покрытия.
При необходимости используют технологии ультразвукового распыления, особенно при нанесении защитных слоёв или сложных текстурных покрытий. Её преимущества – более точное управление размером капель и улучшенная смачиваемость поверхности.
Важной составляющей технологического процесса является использование автоматизированных систем для контроля толщины слоёв, выявления дефектов и автоматической коррекции параметров нанесения. Это значительно повышает стабильность и качество итогового покрытия, уменьшая количество брака и затрат на исправление ошибок.
Контроль качества на каждом этапе
На этапе подготовки поверхности используются приборы для определения влажности и шероховатости полотна, что позволяет обеспечить однородность основания и исключить дефекты в последующих слоях.
При нанесении грунтовых составов осуществляют автоматизированные проверки толщины слоя с помощью рентгеновских или магнитных методов, обеспечивая соответствие техническим требованиям.
После нанесения первичных покрытий проводится визуальный осмотр на наличие дефектов, таких как пузырьки, царапины или неровности. Для контроля одинаковости окраски используют спектрометры и специальных камер с высокой точностью.
Проверка адгезии новых слоёв к основе происходит с помощью теста на отрыв или на коврик, что предотвращает возникновения отслоений и трещин в процессе эксплуатации.
| Этап | Используемое оборудование | Ключевые параметры контроля |
|---|---|---|
| Подготовка поверхности | Пирометры, приборы для измерения шероховатости | Влажность, насыщенность пор поверхности |
| Нанесение грунта и базовых слоёв | Автоматизированные системы контроля толщины | Толщина слоёв, равномерность нанесения |
| Визуальный осмотр | Камеры высокого разрешения, спектрометры | Отсутствие дефектов, равномерность оттенка |
| Финальный тест | Приборы для определения адгезии, витровые стенды | Крепость покрытия, устойчивость к механическим воздействиям |
Автоматизация контрольно-измерительных процедур минимизирует риск ошибок и способствует стабилизации параметров отделочного слоя. Регулярное документирование результатов позволяет своевременно выявлять отклонения и корректировать технологический процесс.
Экологические аспекты и утилизация
Производственные процессы, связанные с окрашиванием транспортных средств, имеют значительное влияние на окружающую среду. Важно учитывать выбросы летучих органических соединений (ЛОС), которые образуются в результате использования красок и растворителей. Эти вещества могут вызывать загрязнение воздуха и негативно сказываться на здоровье человека.
Современные технологии предлагают альтернативные решения, такие как водоэмульсионные краски, которые содержат меньше ЛОС. Использование таких материалов позволяет снизить уровень загрязнения и улучшить условия труда на производстве.
Утилизация отходов, образующихся в процессе окрашивания, также требует внимания. Остатки красок и растворителей должны утилизироваться в соответствии с экологическими нормами. Рекомендуется внедрение систем сбора и переработки, что позволит минимизировать негативное воздействие на природу.
Кроме того, важно проводить регулярные проверки и аудит производственных процессов для выявления источников загрязнения. Это поможет не только сократить выбросы, но и оптимизировать использование ресурсов.
Сотрудничество с экологическими организациями может способствовать внедрению лучших практик и технологий, направленных на защиту окружающей среды. Обучение сотрудников вопросам экологии и устойчивого развития также играет ключевую роль в формировании ответственного подхода к производственным процессам.


