
 Автор:
Создание надежного крепления для вашего автомобиля требует внимательного подхода и точности. Важно учитывать не только материалы, но и конструктивные особенности, которые обеспечат долговечность и безопасность. Для начала стоит выбрать качественные стальные или алюминиевые профили, которые выдержат нагрузки и обеспечат необходимую жесткость.
При проектировании крепежа необходимо учитывать размеры и вес автомобиля. Это позволит правильно рассчитать необходимые параметры и избежать перегрузок. Рекомендуется использовать специальные программные средства для моделирования, что поможет визуализировать конечный результат и выявить возможные недостатки на этапе проектирования.
Монтаж крепления требует аккуратности и соблюдения всех технологических процессов. Обязательно проверьте все соединения и крепежные элементы на прочность. Использование антикоррозийных покрытий поможет продлить срок службы изделия, особенно если автомобиль эксплуатируется в сложных климатических условиях.
Не забывайте о необходимости тестирования после завершения работ. Это позволит убедиться в надежности конструкции и устранить возможные недостатки. Регулярные проверки состояния крепления помогут избежать неприятных ситуаций на дороге и обеспечат безопасность во время эксплуатации.
Подготовка к изготовлению рэмкрюка для Приоры
Перед началом работы над созданием крепежного устройства для автомобиля необходимо учесть несколько ключевых аспектов. Это поможет обеспечить надежность и долговечность конструкции.
Во-первых, следует выбрать качественные материалы. Рекомендуется использовать сталь с высокой прочностью, которая устойчива к коррозии. Подходящими вариантами могут быть:
- Углеродная сталь
- Нержавеющая сталь
- Алюминий (в некоторых случаях)
Во-вторых, необходимо провести замеры. Точные размеры помогут избежать ошибок при создании детали. Рекомендуется использовать:
- Рулетку для измерения длины и ширины
- Уровень для проверки горизонтальности
- Шаблоны для точного соответствия форм
Третий этап – проектирование. Создание чертежа позволит визуализировать конечный результат и учесть все нюансы. Важно указать:
- Габариты
- Места крепления
- Угол наклона
Четвертый момент – выбор инструмента. Для работы понадобятся:
- Сварочный аппарат
- Болгарка
- Дрель
- Набор ключей и отверток
Наконец, стоит подготовить рабочее место. Оно должно быть чистым и организованным, чтобы избежать травм и потерь времени. Убедитесь, что все инструменты под рукой и в исправном состоянии.
Выбор материала для рэмкрюка и его характеристики
При выборе заготовки для крепежного элемента важно учитывать ее прочность и устойчивость к износу. Металлы, такие как титан и сталь высокой прочности, обеспечивают надежность при больших нагрузках и длительном использовании. Алюминиевые сплавы отличаются легкостью и антикоррозийными свойствами, что делает их подходящими для условий с высокой влажностью или соленой средой.
Сталь прутка должна иметь минимальный уровень дефектов, равномерную структуру и соответствовать требованиям по пределам прочности и пластичности. Титановые сплавы полезны в случаях необходимости снижения массы конструкции без потери надежности, однако цена на них выше по сравнению с другими материалами.
На выбор материала также влияют условия эксплуатации. Для систем, подверженных вибрациям и динамическим нагрузкам, предпочтительнее использовать более эластичные сплавы, обладающие высокой удельной прочностью и сопротивляемостью усталости. В условиях агрессивных сред рекомендуется отдавать предпочтение коррозионностойким материалам, например, нержавеющей стали или специальных покрытий.
Объем и форма заготовки также определяют выбор исходного материала. Для изготовления тяжелых элементов используются крупногабаритные металлические бруски или катанки с высокой однородностью структуры. Внутреннее содержание легирующих элементов, таких как хром, никель и молибден, способствует повышению стойкости к коррозии и механическим воздействиям.
При определении типа материала важно учитывать доступность и технологические возможности обработки. Металлы с низкой обрабатываемостью, например, кованые сплавы, требуют специального оборудования и технологии, что сказывается на стоимости и сроках выполнения работ. Поэтому оптимальный выбор заключается в балансе между техническими характеристиками, ценой и условиями эксплуатации изделия.
Инструменты и оборудование, необходимые для изготовления
Для создания крепежного устройства потребуется набор специализированных инструментов. В первую очередь, необходимы сварочный аппарат и сопутствующие материалы, такие как электроды или проволока для MIG-сварки. Эти инструменты обеспечивают надежное соединение металлических частей.
Также стоит подготовить болгарку с дисками для резки и шлифовки. Она поможет точно обрезать заготовки до нужных размеров и придавать им необходимую форму. Не забудьте о защитных очках и перчатках для обеспечения безопасности во время работы.
Для точного измерения и разметки понадобятся рулетка, угольник и маркер. Эти инструменты помогут избежать ошибок при подготовке деталей. Лазерный уровень может быть полезен для проверки горизонтальности и вертикальности элементов конструкции.
Дополнительно потребуется дрель с набором сверл для создания отверстий под крепежные элементы. Использование шуруповерта упростит процесс сборки, особенно при работе с саморезами.
Не обойтись и без струбцин для фиксации деталей во время сварки или сборки. Они обеспечивают стабильность и точность, что критично для прочности конечного изделия.
Определение места установки и замеры
Перед началом монтажа необходимо тщательно определить оптимальную точку крепления крюка. Для этого нужно выполнить измерения длины кузовных элементов, к которым планируется закрепление, а также проверить наличие свободного пространства для крепежных элементов.
Рекомендуется использовать металлический штангенциркуль для определения толщины стенок, чтобы избежать неправильных расчетов и обеспечить надежное соединение. Важно проверить горизонтальное положение выбранной зоны с помощью уровня или отвеса, чтобы обеспечить ровную установку будущего крепежа.
Для точности измерений подготовьте шаблон из плотной бумаги или тонкой фанеры, который поможет визуализировать расположение крепежных отверстий и избежать ошибок в процессе разметки.
Обозначьте место крепления маркером или тонким маркерным карандашом, чтобы сохранить точки для сверления. При выборе зоны избегайте участков с электропроводкой, усиленными металлоконструкциями или скрытыми каналами. Высота крепления должна обеспечивать комфортный доступ к петлям для подключения троса или цепи.
Используйте штангенциркуль или рулетку для измерения расстояния между точками крепления, а также проверьте симметричность расположения по отношению к центральной оси кузова. Это предотвратит перекосы и обеспечит равномерную нагрузку на крепежные элементы.
При наличии схематического чертежа автомобиля рекомендуется внести все размеры и отметки, что значительно упростит дальнейший процесс монтажа и повысит точность расположения конструкции.
Подготовка чертежей и схем рэмкрюка
Создание точных чертежей начинается с определения нагрузочной способности крепежного элемента с учетом веса грузов, условий эксплуатации и особенностей кузова автомобиля. На начальном этапе разрабатывается общий план, который включает размеры, точки фиксации и расположение по вертикали и горизонтали.
Для повышения точности используются три координатные схемы, позволяющие уточнить размеры монтажных отверстий, расстояния между ними и возможные допуски. Рекомендуется использовать стандартизированные обозначения для крепежных деталей, таких как болты, гайки и шайбы, соответствующие ГОСТам.
Особое внимание следует уделить расчету площади опоры: необходимо обеспечить равномерное распределение нагрузки, избегая концентрации усилий в точках крепления. В чертежах отображается расчетневая схема силовых нагрузок, что помогает определить оптимальный тип крепежных элементов.
Для повышения надежности конструкции подготовка схем включает в себя создание развёрток с детализацией размеров и допусков, что обеспечивает точность изготовления. Используются чертежи в масштабах 1:1 или 1:2, в зависимости от размера компонентов и необходимых допусков.
Перед финальной подготовкой рекомендуется согласовать все размеры и узлы с техническими требованиями производителя автомобиля, что позволяет устранить возможные несоответствия и обеспечить беспрепятственный монтаж. В проектной документации указываются маркировки материалов для изготовления, что облегчает подбор комплектующих.
Процесс изготовления и монтажа рэмкрюка на Приоре
Для создания крепежного элемента, предназначенного для фиксации грузов, используют стальные листы толщиной 3-5 мм, предварительно разметив его по заданной схеме. На практике обычно используют изготовительные шаблоны или трафареты, что обеспечивает точность совмещения отверстий и форм.
Первичный этап включает резку заготовки по размерам, установленным в технической документации. В качестве инструмента применяют электронные или механические пилы с мелким зубом и дисковые фрезы для изогнутых участков. После этого осуществляется удаление острых краев и заусенцев с помощью шлифовальной машинки или напильника.
Затем используют сверлильный станок для прорези отверстий, диаметр которых подбирается в соответствии с расчетным диаметром болтов или шпилек. Важно контролировать расположение отверстий, строго следовать разметке, чтобы избежать перекосов или смещений, что может снизить надежность крепления.
Обработка поверхности включает очистку от металлической пыли и оксидных слоев, для повышения антикоррозийных свойств рекомендуется нанести грунтовочный слой или использовать цинковое покрытие. После подготовки заготовку подвергают анодированию или окраске, что дополнительно защищает от коррозии и воздействия внешних факторов.
Для пайки элементов, таких как ушки или дополнительные крепежные кронштейны, используют точечную сварку. Перед сваркой выполняется фиксация деталей на рабочем месте с помощью зажимов и индикаторов, чтобы избежать смещения при нагреве. После завершения сварных соединений рекомендуется провести очистку швов и их обработку кислородной пастой или специальными средствами для защиты от коррозии.
Финальный этап включает сборку всей конструкции на тестовой площадке или макете, при этом важно провести статические и динамические испытания крепежных элементов. Убедившись в надежности соединений и точности монтажа, изделие передают для установки на транспортное средство, предварительно подготовив поверхность кузова и очистив ее от загрязнений.
—
Резка и формовка металлических заготовок
Процесс обработки металлических заготовок начинается с выбора метода резки, который зависит от типа материала, толщины и предполагаемой формы изделия. Наиболее распространённые технологии включают лазерную, плазменную и гидроабразивную резку. Лазерная резка обеспечивает высокую точность и гладкий срез, подходит для тонких листов и сложных контуров. Плазменная резка используется для крупных элементов толщиной до 50 мм, обладает высокой скоростью выполнения и приемлемой точностью. Гидроабразивная резка позволяет резать твердые материалы без термических деформаций, идеальна для очень точных деталей с минимальной областью обработки.
Ключевое условие при подготовке заготовок – правильная фиксация материала, исключающая его смещение во время резки. Следует учитывать, что при использовании лазерных и плазменных технологий необходимо аккуратно регулировать параметры мощностных настроек, чтобы избежать деформаций и появления микротрещин. Кроме того, важна предварительная очистка поверхности от грязи, масла и окалин, что увеличит качество реза и уменьшит износ режущего инструмента.
Формовка металлических деталей осуществляется с помощью горячего и холодного штамповки, а также гибки. Холодная сгибка выполняется на специальных автоматических прессах, которые позволяют точно повторять заданные радиусы и углы. Для обработки сложных криволинейных форм предпочтительнее использовать гибочные станки с программным управлением, что обеспечивает малыми допусками и аккуратностью. При работе с толстыми металлами важно использовать матрицы с учетом параметров пластичности материала и предотвращения трещин при изгибе.
Перед началом формовочных операций необходимо провести контроль толщины и характеристик заготовки, чтобы правильно подобрать параметры сгиба или штамповки. В случае выгибания металлических пластин особое внимание уделяется радиусам сгиба – минимальный радиус, не вызывающий трещин, обычно составляет не менее двух диаметров толщины металла. Для повышения прочности соединения детали могут дополнительно проходить термическую обработку или обварку, что требует точного соблюдения технологического регламента.
Приваривание элементов и крепежных частей
Перед началом сварочных работ важно подготовить поверхности с точностью до 0,1 мм для минимизации дефектов и обеспечения максимальной прочности соединения. Очистка металлических деталей от ржавчины, окислов и загрязнений выполняется механически или с помощью ацетоновых растворителей.
Раскрой и позиционирование деталей осуществляются с использованием зажимаемых шаблонов или специальных трафаретов. Для точности выполнения приварочных швов рекомендуется фиксировать компоненты при помощи временных электросварных зажимов, избегая смещения в процессе работы.
Используются полуавтоматические или ручные аппараты MIG/MAG, выбирая параметры подачи проволоки и тока в зависимости от толщины металла. В случае с тонкими элементами (до 3 мм) применяется снижение силы тока и использование проволоки с меньшим диаметром, например 0,8 мм.
Техника сварки предполагает последовательное заполнение шва, начиная с центральной части и продвигаясь к краям. Перед окончанием выполнения шва проверяют его на наличие пор, трещин или непроваров, а также контролируют равномерность прогрева для предотвращения деформации.
Крепежные части, такие как шпильки или болты, при необходимости присоединяются с помощью накладных гаек или специальных заклепок, а связывающие швы дополнительно прогреваются для обеспечения долговечности соединения. После завершения сварочных работ выполняется очистка от окалины, шпатлевки и возможных загрязнений.
Рекомендуется проводить не менее трёх контрольных разрезов по шву для оценки внутренней целостности соединения, а также измерять толщину и плотность сварного шва с помощью ультразвуковых дефектоскопов или магнитных методов неразрушающего контроля.
Для повышения стойкости соединений к коррозии допускается обработка сварных швов специальными антикоррозийными составами или нанесение защитной мастики после окончательной очистки.
Обработка и покрытие поверхности
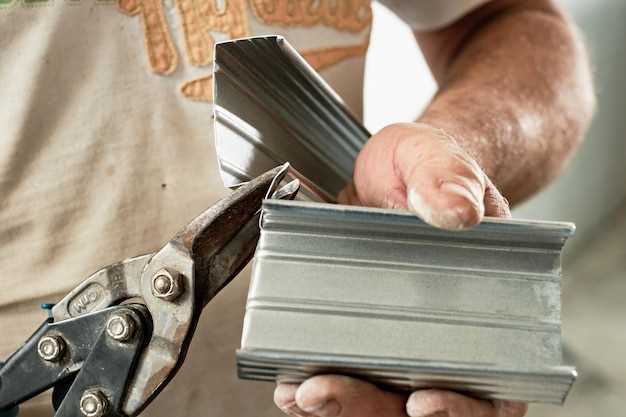
Первым шагом является подготовка поверхности. Она должна быть очищена от загрязнений, ржавчины и старых покрытий. Рекомендуется использовать механические методы, такие как шлифовка или пескоструйная обработка. Это позволит создать идеальную основу для дальнейших этапов.
После подготовки следует выбрать подходящее покрытие. Наиболее распространенные варианты:
- Порошковая покраска: Обеспечивает равномерное покрытие и высокую стойкость к механическим повреждениям.
- Гальванизация: Защищает металл от коррозии, создавая защитный слой из цинка.
- Эпоксидные смолы: Обеспечивают отличную адгезию и устойчивость к химическим веществам.
Выбор метода покрытия зависит от условий эксплуатации. Например, для изделий, подверженных воздействию влаги, лучше использовать гальванизацию или эпоксидные смолы.
Важно также учитывать толщину покрытия. Слишком тонкий слой может не обеспечить должной защиты, в то время как слишком толстый может привести к трещинам и отслоению. Рекомендуется придерживаться стандартов, установленных для конкретного типа покрытия.
Завершающим этапом является контроль качества. Необходимо провести тесты на адгезию, устойчивость к коррозии и механическим повреждениям. Это поможет гарантировать, что обработка и покрытие выполнены на высоком уровне.
Установка рэмкрюка на кузов и закрепление
Процесс монтажа крепежного элемента на кузов автомобиля требует внимательности и точности. Для начала необходимо подготовить все инструменты и материалы, которые понадобятся в ходе работы. Рекомендуется использовать следующие инструменты:
- Дрель с набором сверл
- Ключи и отвертки
- Уровень
- Рулетка
- Защитные очки и перчатки
Перед началом установки важно определить место крепления. Обычно это область задней части кузова, где конструкция будет обеспечивать необходимую поддержку. Используйте уровень для проверки горизонтальности и вертикальности выбранной точки.
После выбора места, выполните следующие шаги:
- Отметьте места для сверления. Убедитесь, что они находятся на одинаковом расстоянии от краев и друг от друга.
- Сверлите отверстия, следуя заранее размеченным меткам. Используйте сверло, соответствующее диаметру крепежных элементов.
- Очистите отверстия от стружки и пыли, чтобы обеспечить надежное соединение.
- Установите крепежные элементы, следя за тем, чтобы они были правильно выровнены.
- Затяните гайки и болты, используя ключи. Не переусердствуйте, чтобы не повредить резьбу.
Для дополнительной прочности можно использовать герметик или специальный клей, который обеспечит защиту от влаги и коррозии. Нанесите его на места соединений перед установкой крепежа.
После завершения монтажа проверьте надежность крепления. Для этого можно слегка потянуть за конструкцию, убедившись, что она не шатается и прочно зафиксирована.
| Инструмент | Назначение |
|---|---|
| Дрель | Сверление отверстий |
| Ключи | Затяжка крепежных элементов |
| Уровень | Проверка горизонтальности |
| Рулетка | Измерение расстояний |
Следуя этим рекомендациям, можно добиться надежного и долговечного крепления, что обеспечит безопасность и стабильность конструкции в процессе эксплуатации автомобиля.
Проверка прочности и безопасности конструкции
При проектировании и создании крепежных элементов необходимо учитывать множество факторов, влияющих на их прочность и безопасность. В первую очередь, следует провести анализ материалов, используемых для изготовления. Сталь, алюминий и композитные материалы имеют разные механические свойства, которые определяют их устойчивость к нагрузкам.
Следующий этап – расчет нагрузок. Необходимо учитывать статические и динамические нагрузки, которые будут действовать на конструкцию. Для этого применяются методы механики, позволяющие определить максимальные напряжения и деформации. Рекомендуется использовать программное обеспечение для моделирования, что позволит визуализировать поведение конструкции под нагрузкой.
После расчетов следует провести испытания. Статические испытания помогут выявить предел прочности, а динамические – устойчивость к колебаниям. Важно проводить тесты на образцах, которые максимально приближены к конечному продукту. Это даст более точные результаты и позволит выявить возможные недостатки.
Не менее важным аспектом является контроль качества на всех этапах производства. Каждая деталь должна проходить проверку на соответствие стандартам. Использование сертифицированных материалов и соблюдение технологических процессов значительно снижает риск возникновения дефектов.
Также стоит обратить внимание на монтаж. Неправильная установка может привести к снижению прочности конструкции. Рекомендуется использовать специальные инструменты и крепежи, соответствующие проектным требованиям. Проверка всех соединений и узлов на наличие люфтов и деформаций должна проводиться регулярно.


