
 Автор:
Модификация цилиндрового блока двигателя требует точного подхода к его подготовке и настройке. В процессе работы необходимо учитывать особенности конструкции и характеристик конкретного мотора, чтобы добиться повышения надежности и эффективности. Использование специализированных компонентов и технологий способствует минимизации износа и увеличению ресурса силового агрегата.
При подготовке элементов цилиндрового блока укрепление стенок и глубокой обработкой поверхности создают условия для повышения давления и оптимизации процесса сгорания. Важную роль играет правильная геометрия каналов и сбалансированность систем впуска и выпуска, что напрямую влияет на мощностные параметры двигателя.
Применение современных методов регулировки включает использование высокоточных измерительных инструментов и замену штатных элементов на более качественные аналоги. В результате достигается снижение расхода топлива и увеличение крутящего момента, что особенно актуально для классических автомобилей с проверенной конструкцией.
Доработка ГБЦ ВАЗ 8кл: полное руководство
Модификация головки блока цилиндров служит для повышения мощности двигателя и улучшения его характеристик. Основные этапы включают подготовку поверхности, увеличение пропускной способности каналов и изменение формы впускных и выпускных коллекторов.
Для повышения пропускной способности каналов необходимо провести их шлифовку и полировку внутренней поверхности, устранив шероховатости и сгладив неровности. Перед этим важно снять лишний металл, чтобы увеличить сечение проходных отверстий.
Изменение формы впускных и выпускных туннелей достигается методом механической обработки с применением фрез и шлифовальных кругов. Оптимальный профиль достигается посредством компьютерного моделирования, что позволяет снизить сопротивление потоку и увеличить объем подачи воздуха и топливной смеси.
Для снижения теплопередачи и предотвращения перегрева рекомендуется покрытие головки керамическим составом или нанесение специальных антикоррозийных покрытий, повышающих его износостойкость. Также стоит учесть возможность установки регулировочных шайб для поднятия распредвала, что увеличит фазовращение клапанов.
Улучшение зазоров между клапанами и седлами обеспечивает более полное заполнение цилиндров и минимизацию потерь давления. Для этого используют специальные зазорные щупы и контрольное оборудование, а также проводят точную шлифовку седел.
Заключительный этап – настройка зажигания и дозировки топлива, которая должна учитывать измененные параметры рабочего объема и увеличенного пропускного ресурса канальцев. Это позволит добиться оптимальной мощности и стабильной работы мотора после внесенных изменений.
Подготовка и основные этапы улучшения ГБЦ ВАЗ 8-кл
Перед началом работ необходимо провести внешний осмотр головки блока цилиндров, выявить трещины, деформации и износ поверхности посадочных плоскостей. Для точности рекомендуется выполнить измерения геометрии с помощью штангенциркуля и мерительного инструмента, чтобы определить наличие искривлений и деформаций.
Очистка поверхности сопряжения от нагара, коррозии и следов масла обязательна. Используйте металлические щётки и специальные очистители, избегая механических повреждений посадочных каналов и плоскости камеры сгорания. После этого необходимо провести контроль геометрии, используя индикаторную коврик для определения отклонений в несколько сотых миллиметров.
Обработка внутренних каналов включает шлифовку их поверхности и устранение неровностей. Важно проверить состояние впускных и выпускных каналов, устранить задиры и неправильные формы, что повысит пропускную способность и стабильность потока воздуха.
Для повышения эффективности работы повышается точность фрезеровки поверхности плоскости и формируется правильный угол среза кромок для обеспечения равномерного зазора с цилиндром. Параллельность поверхности должна быть в пределах 0,02 мм для предотвращения утечек и деформаций при монтаже.
После механической обработки проводят градацию поверхности: финальную шлифовку для снятия микроцарапин и подготовки к последующей сборке. Для увеличения потенциала сгорания рекомендуется выполнить равномерное полировку каналов, исключая просветы и острые кромки, которые могут вызвать задержки потока теплообменных процессов.
Завершение подготовительных работ включает контроль размеров и степени обработки с помощью специальных мерительных инструментов. После этого выполняется обезжиривание поверхности, чтобы обеспечить надежное прилипание прокладок и герметика при дальнейшем монтаже. Эти мероприятия позволяют повысить долговечность и рабочие характеристики агрегата, обеспечивая стабильную работу силовой установки с улучшенными показателями мощности и крутящего момента.
Техническое состояние и диагностика ГБЦ перед доработкой
Первым шагом является визуальный осмотр поверхности головки. Обратить внимание стоит на появление следов нагара, нагара, а также признаков повреждений в виде сколов или трещин. Дополнительно необходимо проверить состояние прокладок, наличие следов жидкости или масла в зоне посадки, что указывает на возможные утечки.
Следующий этап – измерение плоскостности поверхностей соприкосновения с блоком цилиндров. Для этого используют скальпель или специальный щуп. При отклонениях более 0,05 мм необходима зачистка или шлифовка поверхности. Неровности могут привести к плохой герметичности и ухудшению компрессии.
Рекомендуется провести ультразвуковое или магнито-резонансное исследование для выявления внутренних трещин, особенно в зоне крепления клапанов. Повреждённые участки требуют замены или усиления, так как их наличие может привести к повреждению при повышенных нагрузках.
Проверка герметичности клапанного механизма включает тест с использованием воды или специальных составов под давлением. Обнаруженные протечки свидетельствуют о необходимости замены направляющих или клапанных седел.
Обязательно измерить износ портов для подачи воздуха и выпуска продуктов сгорания. Изношенные или деформированные соединения снижают эффективность работы двигателя и требуют обратить внимание на их исправность.
Для оценки состояния охладительной системы рекомендуется провести проверку её герметичности и целостности каналов охлаждения. Загустевшая или забитая система ухудшает теплоотдачу и может привести к перегреву головки блока цилиндров.
Только после полного анализа технического состояния и устранения выявленных дефектов можно приступать к планируемым доработкам, избегая риска возникновения серьезных проблем в будущем и обеспечивая стабильность работы двигателя.
Выбор материалов и инструментов для модификации
Для повышения производительности головки блока цилиндров необходимо использовать материалы, обладающие высоким тепловым сопротивлением и прочностью. Алюминиевые сплавы с добавками магния или кремния обеспечивают баланс легкости и высокой теплоотдачи, что особенно важно для увеличенной интенсивности работы двигателя.
При выборе прокладочных материалов рекомендуется отдавать предпочтение композитам на основе графита или металлоподобных пленок с усиленной теплоизоляцией. Они обеспечивают плотное уплотнение и долговечность в условиях повышенных нагрузок.
Соединительные элементы, включая болты и шпильки, должны иметь температуру- и натягостойкую обработку. Крестовины и болты из титановых сплавов или высокопрочной нержавеющей стали позволяют выдерживать режимы экстремальных температур и вибраций, снижая риск деформации и обжатия.
Для снятия и обработки поверхности установочных плоскостей рекомендуется использовать алмазные или твердосплавные фрезы, позволяющие добиться высокой точности зазоров. При шлифовке внутренней части канала используют абразивные материалы с зернистостью не ниже 800, что обеспечивает гладкую поверхность и предотвращает зацепы при сборке.
В арсенал инструментов входят гидроподъемы и съемники, обеспечивающие безопасное и точное извлечение запчастей без повреждений корпуса. Также важен качественный компрессор с регулируемым давлением для продувки каналов и удаления мусора.
Использование профессиональных диагностических приборов – токовых клещей, датчиков температуры и давления – позволяет точнее оценить состояние компонентов и подобрать оптимальные параметры калибровки после вмешательства. Надежные пластиковые или металлические щупы обеспечивают контроль за зазорами и посадкой деталей.
Демонтаж ГБЦ: пошаговая инструкция и особенности
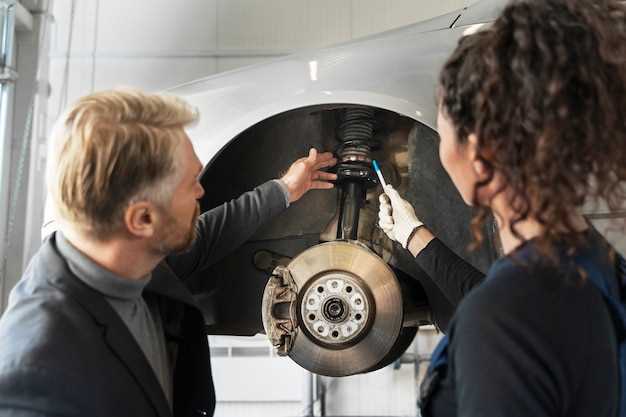
Перед началом работы подготовьте необходимые инструменты: ключи, отвертки, динамометрический ключ, а также контейнеры для крепежа. Убедитесь, что двигатель остыл, чтобы избежать ожогов.
1. Снятие воздухозаборника. Отключите все шланги и провода, соединенные с воздухозаборником. Снимите его, чтобы получить доступ к головке блока цилиндров.
2. Удаление системы охлаждения. Слейте охлаждающую жидкость из радиатора. Отключите патрубки, ведущие к головке, и снимите термостат, если он мешает доступу.
3. Снятие распределительного вала. Ослабьте крепежные болты и аккуратно снимите вал. Обратите внимание на порядок снятия, чтобы избежать путаницы при установке.
4. Отключение топливной системы. Снимите все соединения, связанные с подачей топлива. Убедитесь, что давление в системе сброшено.
5. Откручивание болтов головки. Используйте динамометрический ключ для равномерного ослабления болтов. Следуйте порядку, указанному в руководстве, чтобы избежать деформации.
6. Снятие головки блока цилиндров. Аккуратно поднимите головку, избегая повреждений прокладок. Проверьте состояние поверхности на наличие трещин или износа.
7. Очистка и подготовка. Удалите остатки старой прокладки и загрязнения с поверхности блока. Используйте специальный очиститель и шпатель, чтобы не повредить металл.
При выполнении всех шагов соблюдайте осторожность. Правильный демонтаж обеспечит качественную установку новой головки и продлит срок службы двигателя.
Очистка и дефектовка поверхности плоскости
Перед началом шлифовки поверхности блока цилиндров необходимо тщательно удалить загрязнения, масло, остатки нагара и старое антикоррозийное покрытие. Для этого используют металлические щетки по металлу, растворители или специальные моющие средства, обеспечивающие глубокую очистку без повреждения металла.
Обработка поверхности должна производиться аккуратно, чтобы избежать появления рисок или выработки металла. Рекомендуется использовать фиксаторы или приспособления для предотвращения деформации плоскости во время очистки.
После очистки поверхность подвергается визуальному осмотру на наличие вмятин, трещин, заводских дефектов или участков с неровной поверхностью. Быстро выявить дефекты можно с помощью масштабного или бинокулярного освещения, а при наличии подозрительных зон рекомендуется провести ультразвуковую дефектовку.
Обнаруженные сколы или едва заметные царапины устраняют с помощью точечной шлифовки на мелкой наждачке или с помощью алмазных паст. В случаях серьезных дефектов поверхность приходится подвергать гипсованию или наплавке, а затем повторной шлифовке с применением ручных или машинных инструментов.
Особое внимание уделяют равномерности плоскости. Для этого используют измерительные инструменты – испытательные рейки или рефлектометры. На основании полученных данных выбирается степень зачистки и шлифовки поверхности, чтобы обеспечить неизменную плоскость без дуги и перекосов.
Обработка завершается финальной полировкой тонкой наждачной или алмазной пастой для устранения микроскопических царапин и улучшения контактной поверхности. Итоговая плоскость должна иметь равномерную гладкость, не содержать выступов или вмятин, для обеспечения плотного уплотнения при сборке двигателя.
—
Определение необходимости в ремонте клапанных седел и направляющих
Обнаружение следов износа в виде шага, острых краев или следов обгона на посадочных поверхностях сигнализирует о необходимости их восстановления. Также наличие на седлах и направляющих зазубрин, трещин или деформаций свидетельствует о необходимости замены или ремонтных работ.
Проверка герметичности клапанов осуществляется при помощи специального теста глубиной сжатия или путем проведения компрессионных замеров. Значительное снижение давления в цилиндрах указывает на утечки через седла или клапаны, что требует проверки и, возможно, их доработки.
При обнаружении снижения компрессии более чем на 10% относительно нормальных значений, следует провести разборку головки для оценки состоянии посадочных поверхностей клапановых седел и направляющих. В случаях, когда проводят измерения, рекомендуется использовать инструменты с высокой точностью и четко соблюдать технологию проверки.
Ремонтные работы также оправданы при обнаружении износа или повреждений, которые приводят к ухудшению работы двигателя, снижению его ресурса и повышенному расходу топлива. Регулярная диагностика и визуальный осмотр позволяют своевременно выявить необходимость в замене или восстановлении узлов клапанной системы. Оптимальный момент для проведения процедуры – до появления серьезных последствий для работы мотора, что помогает избежать дорогостоящих ремонтов и снизить издержки на обслуживание.
Практические работы по модернизации и настройке ГБЦ
Для повышения мощности и надежности двигателя необходимо провести серию конкретных операций с головкой блока цилиндров. Основные этапы включают проверку плоскостности поверхности, шлифовку и доводку посадочных поверхностей клапанов.
Первым шагом является измерение плоскостности верхней плоскости с помощью специальных щупов и индикатора. Значения отклонений не должны превышать 0,05 мм. При зазорных показателях рекомендуется выполнить шлифовку поверхности, соблюдая технологию и последовательность обработки.
Далее осуществляется контроль износа седел клапанов и пальцев. При обнаружении дефектов рекомендуется выполнить их грануляцию или замену. После этого производится точная регулировка зазоров между клапанами и распорными втулками с использованием тефлоновых щупов или толщиных пластин для достижения оптимальных параметров.
Особое внимание уделяется обработке каналов впуска и выпуска. Для этого нужно провести их очистку и, при необходимости, расширение с помощью специальных накладных вставок и диффузоров. Монтаж каналов должен осуществляться без перекосов, чтобы избежать ухудшения напора воздуха или выхлопных газов.
Дополнительно рекомендуется провести замену прокладок и герметиков на новые, обеспечивающие плотное прилегание. Перед установкой необходимо очистить поверхности от остатков старых материалов и обезжирить рабочие поверхности с использованием ацетона или аналогичных средств.
Для настройки топливной смеси и зажигания рекомендуется настроить рабочие параметры через электронный блок управления, применяя современное диагностическое оборудование. После выполнения всех операций важно провести тестирование на стенде или в условиях эксплуатации, чтобы убедиться в стабильной работе двигателя.
Эти практические этапы позволяют добиться более качественной работы двигателя с повышенной отдачей и меньшим износом, а также обеспечивают долгий ресурс штатных узлов и деталей.
Обработка каналов охлаждения для повышения теплоотведения
Перед началом работ рекомендуется провести контроль состояния каналов: определить наличие отложений, коррозии или засорений. После очистки поверхностей и удаления накипи рекомендуется выполнить обработку внутренних отверстий и каналов для обеспечения гладкости поверхности, что способствует увеличению скорости прохождения охлаждающей жидкости и уменьшению гидравлического сопротивления.
| Инструменты | Рекомендуемые методы обработки | Эффективные материалы |
|---|---|---|
| Эндоскоп для осмотра | Диагностика состояния каналов | |
| Торцевые щетки, струйные насадки | Механическая очистка канальных каналов | Нержавеющая сталь, полимерные материалы |
| Гидроабразивная установка | Удаление стойких отложений | Гидроабразивный песок или другие абразивные материалы |
| Паяльная или дюралюминиевая насадка | Обработка внутренней поверхности для сглаживания | |
| Современные герметики | Обеспечение плотности соединений после обработки | Термостойкие, химостойкие составы |
Рекомендуется использовать гидроабразивную обработку для засоренных каналов с сильными отложениями. Такой метод позволяет значительно повысить скорость теплоотдачи за счет увеличения пропускной способности каналов. После очистки необходимо выполнить полировку внутренних поверхностей с помощью специальных насадок, что минимизирует гидравлическое сопротивление и создает условия для равномерного распределения тепла по всей площади головки блока.
Для предотвращения повторного обрастания каналов важно провести химическую обработку или применять антиаккумуляционные составы. В процессе работы необходимо придерживаться технологической последовательности: очистка, полировка, герметизация соединений. Регулярный контроль состояния каналов и их очистка позволяют поддерживать оптимальную работу системы охлаждения и снижать риск перегрева двигателя.
??sопусных отверстий: способы и нюансы
Расширение впускных каналов двигателя – один из популярных способов повышения его мощности за счет увеличения пропускной способности. При этом методом применяется увеличение диаметра отверстий, отвечающих за приток воздушно-топливной смеси. Для точного определения оптимальных размеров используют математические расчеты, основанные на характеристиках мотора и целевых показателях мощности.
Основной способ увеличения пропускных отверстий – механическая обработка. В процессе используют фрезерные станки или ручные инструменты, такие как бор-молоты и круга по металлу. При этом необходимо соблюдать последовательность: предварительное снятие металла, постепенное расширение отверстий и контроль размеров с помощью измерительных инструментов. Внутренний профиль отверстия подлежит антикоррозийной обработке для предотвращения коррозии и разрушения в процессе эксплуатации.
| Метод расширения | Основные особенности |
|---|---|
| Механическая расточка | Высокая точность, требует специальных устройств, оптимально для серийных работ или индивидуальных настроек |
| Гальваническая обработка | Позволяет увеличить диаметр путём осаждения металлов, подходит для небольших корректировок, требует последующего шлифования |
| Насечки и алмазные пилы | Используются для грубого расширения, требуют точной доводки, возможна механическая деформация |
| Пассивное увеличение с помощью шаблонов | Позволяет массовое производство с минимальной долей ручной работы, подходит для восстановления изношенных отверстий |
Для выполнения работ важна особая аккуратность, поскольку неправильное расширение может привести к нарушению герметичности или снижению ресурса двигателя. Следует избегать чрезмерного увеличения размеров, поскольку это снизит сопротивляемость к нагреву и увеличит утомляемость металла.
Обеспечение равномерного увеличения отверстий – залог стабильной работы двигателя после расширения. Проверку размера рекомендуется выполнять при помощи внутрирезьбовых глубиномеров или штангенциркулей. Кроме того, рекомендуется провести испытания на нагрузочной стенде либо в условиях эксплуатационной нагрузки для оценки эффективности проведенных работ.
Шлифовка и полировка поверхности головки для улучшения герметичности
Для достижения качественного результата необходимо следовать нескольким рекомендациям:
- Подготовка инструмента: Используйте шлифовальные машины с подходящими абразивными кругами. Для начальной шлифовки подойдут круги с зернистостью 80-120, а для полировки – 400-600.
- Очистка поверхности: Перед началом работ удалите все загрязнения и остатки старых прокладок. Это обеспечит равномерное шлифование и предотвратит повреждения.
- Контроль плоскости: Используйте специальный инструмент для проверки плоскости. Неправильная геометрия может привести к утечкам и снижению компрессии.
- Техника шлифовки: Двигайте шлифовальный круг равномерно, избегая перегрева. Это поможет избежать деформации материала.
- Полировка: После шлифовки переходите к полировке. Используйте пасты на основе оксида алюминия или карбида кремния для достижения зеркального блеска.
После завершения шлифовки и полировки рекомендуется провести финальную проверку плоскости с помощью линейки или специального шаблона. Это позволит убедиться в отсутствии неровностей и обеспечит надежное прилегание прокладки.
Следуя этим рекомендациям, можно значительно повысить герметичность соединений, что в свою очередь улучшит общую производительность двигателя и его долговечность.
Установка модернизированных клапанов и пружин
Модернизация системы газораспределения включает замену стандартных клапанов и пружин на более производительные. Это позволяет улучшить характеристики двигателя, повысить его мощность и отзывчивость.
При выборе клапанов стоит обратить внимание на их материал. Стальные или титановый варианты обеспечивают большую прочность и устойчивость к высоким температурам. Титановая продукция легче, что также положительно сказывается на динамике работы мотора.
Пружины клапанов должны быть выбраны с учетом их жесткости. Увеличение жесткости пружин позволяет предотвратить провал клапанов при высоких оборотах, что критично для производительности. Рекомендуется использовать пружины с прогрессивной характеристикой, так как они обеспечивают оптимальную работу на различных режимах.
Перед установкой необходимо тщательно подготовить седла клапанов. Их поверхность должна быть ровной и чистой. Рекомендуется использовать специальную пасту для шлифовки, чтобы добиться идеального прилегания. Это обеспечит надежное уплотнение и предотвратит утечки газов.
При монтаже клапанов важно следить за правильным порядком установки. Каждый клапан должен быть установлен в соответствующее ему место, чтобы избежать перекосов и неправильной работы. Используйте динамометрический ключ для затяжки крепежа, чтобы избежать повреждений.
После завершения установки рекомендуется провести проверку на герметичность. Это можно сделать с помощью компрессора или специального оборудования. Убедитесь, что все соединения надежны, а клапаны функционируют без заеданий.
Регулярный контроль состояния модернизированных компонентов поможет избежать преждевременного износа и обеспечит долгую службу двигателя. Следите за изменениями в работе мотора и при необходимости корректируйте настройки.
Настройка зазоров клапанов и суммарных фаз синхронизации
Правильная настройка зазоров клапанов и фаз синхронизации играет ключевую роль в работе двигателя. Неправильные зазоры могут привести к снижению мощности и увеличению расхода топлива.
Рекомендуется следовать следующим шагам для достижения оптимальных значений:
- Определите рекомендуемые зазоры для вашего типа двигателя. Обычно для впускных клапанов это значение составляет 0.15-0.25 мм, а для выпускных – 0.25-0.35 мм.
- Проведите замеры зазоров с помощью щупов. Убедитесь, что двигатель холодный, чтобы избежать искажений в показаниях.
- При необходимости отрегулируйте зазоры, используя регулировочные шайбы или винты. Убедитесь, что после регулировки зазоры соответствуют указанным значениям.
Синхронизация фаз клапанов также требует внимания. Неправильная установка может привести к потере мощности и увеличению вибраций. Для настройки фаз следуйте этим рекомендациям:
- Проверьте метки на распредвале и коленвале. Они должны совпадать с заводскими отметками.
- Используйте специальный инструмент для проверки угла опережения впуска. Оптимальное значение обычно составляет 0-10 градусов.
- При необходимости отрегулируйте положение распредвала, изменяя его угол с помощью шестерни или других механизмов.
Регулярная проверка и настройка зазоров клапанов и фаз синхронизации обеспечит надежную работу двигателя и продлит его срок службы. Не забывайте о важности периодического обслуживания для поддержания оптимальных характеристик.


